
Пн.- Пт. c 8.00 до 17.00
Оглавление
Бриф на разработку ПЭТ-бутылки — документ с исходными данными, ограничениями и результатом проекта. На его основе формируют техническое задание, трехмерную модель, чертежи, программу испытаний и критерии приемки. Он переводит пожелания заказчика на язык измеримых параметров.
Визуализации для запуска недостаточно. Форма связана с распределением ПЭТ при выдуве, горловина — с преформой и крышкой, габариты — с линией и упаковкой, масса — с жесткостью и устойчивостью.
До проектирования определяют продукт, температуру и давление, оборудование, преформу, укупорку, маркировку, перевозку и испытания. Сильный бриф описывает упаковочную систему целиком.
Сначала фиксируют назначение упаковки, неизменяемые параметры и границы, внутри которых можно искать форму. Требования удобно разделить на три группы:
Одновременно задают приоритеты: массу, жесткость, узнаваемый силуэт, удобство хвата, барьерные свойства или работу с существующими форматными частями.
Формулировок «бутылка для напитка» или «флакон для бытовой химии» недостаточно. Содержимое определяет нагрузки на корпус, дно и укупорку, а также требования к материалу.
В бриф включают:
Для воды важны миграционные и органолептические показатели, включая риск появления постороннего запаха или привкуса. Для газированного напитка — давление, ползучесть материала и сохранение CO₂. Для масла — световой и кислородный барьер. Для бытовой химии — химическая совместимость, стойкость к растрескиванию под напряжением и надежность дозатора.
Конструкцию нельзя переносить на другой продукт только из-за совпадения объема: нагрузки могут различаться.
Холодное наполнение, газированный продукт, горячий или асептический розлив предъявляют разные требования к упаковке. Для горячего розлива указывают максимальную температуру, продолжительность контакта, режим охлаждения и возникающее разрежение. Компенсационные панели или другие элементы назначают после расчета и испытаний.
Для асептического розлива описывают способ обеззараживания преформы или бутылки, операции выдува, наполнения и укупорки. В задании также фиксируют пастеризацию, охлаждение и другие этапы после наполнения. Если технология не выбрана, вопрос помечают как открытый и устанавливают срок его закрытия.
В документе должна быть строка «рынок обращения и применимые требования». Для ЕАЭС базовым документом является ТР ТС 005/2011 «О безопасности упаковки» в действующей редакции, включая изменения, вступившие в силу 5 марта 2025 года.
Регламент требует, чтобы полимерная упаковка обеспечивала герметичность, выдерживала предусмотренные испытания на свободное падение и вертикальное сжатие, не деформировалась и не растрескивалась при воздействии горячей воды, а ее внутренняя поверхность была стойкой к продукту. Испытание горячей водой не доказывает пригодность к конкретному режиму горячего розлива: его подтверждают отдельно в реальных условиях процесса.
Для упаковки, контактирующей с пищевой продукцией, ТР ТС 005/2011 устанавливает санитарно-гигиенические показатели, нормативы миграции веществ и условия моделирования контакта. Для ПЭТ контролируемые показатели определяют по действующему регламенту, продукту, температуре и времени контакта. Внутренний контроль не отменяет испытания и доказательственные материалы, предусмотренные применимой схемой оценки соответствия.
Упаковка и укупорочные средства, выпускаемые в обращение как готовая продукция, подлежат декларированию соответствия. Если бутылку выдувает сам производитель продукта непосредственно в процессе его упаковки, применяется предусмотренный регламентом специальный порядок. Поэтому заранее назначают заявителя, владельца документов и ответственного за повторную оценку после изменений.
Дополнительно проверяют требования к самому продукту: ТР ТС 021/2011 и 022/2011 для пищевой продукции, ТР ЕАЭС 044/2017 для упакованной воды, ТР ТС 023/2011 для соковой и ТР ТС 024/2011 для масложировой продукции. Для других категорий перечень определяют отдельно.
В брифе предусматривают место для идентификации материала PET 1, применимых пиктограмм и потребительской информации. Для стран ЕАЭС проверяют требования к русскому и государственным языкам.
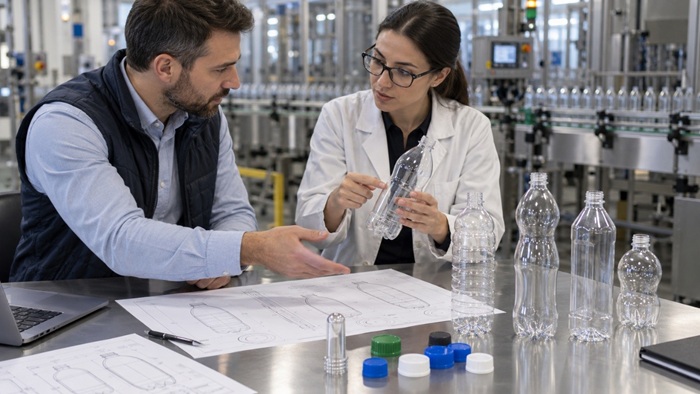
Согласование формы ПЭТ-бутылки начинается с увязки дизайна, преформы, крышки и требований линии.
Номинальное количество продукта нельзя смешивать с полной вместимостью бутылки до перелива. Указывают оба значения, положение уровня налива, свободный объем и температуру, при которой контролируют вместимость.
Максимальные высота, ширина и диаметр важны для линии, короба и торгового оборудования. Для критических размеров задают значение и допуск. Неизвестный параметр не придумывают: назначают ответственного за расчет.
Рабочий чертеж содержит габариты, полную вместимость, положение горловины, геометрию корпуса и дна, сечения и размеры с допусками. При необходимости фиксируют овальность, перпендикулярность горловины и срок выдержки после выдува перед измерением.
Не нужно назначать размеры без объективного ограничения. Часть геометрии определяет конструктор с учетом распределения материала и усадки. До изготовления пресс-формы утверждают версии модели и чертежа.
Корпус проектируют одновременно с этикеткой. В задании указывают технологию, материал, размеры, область нанесения, допустимую кривизну и требования к ориентации лицевой стороны.
Самоклеящаяся этикетка, круговая этикетка и термоусадочный рукав по-разному взаимодействуют с поверхностью. Рельеф, резкие переходы и изменяющийся диаметр ограничивают площадь нанесения. Отдельно задают положение штрихкода, GS1 DataMatrix и переменной информации, а их считывание проверяют на реальной бутылке.
В брифе указывают, используется ли существующая преформа или допускается подбор новой. Прилагают ее чертеж и спецификацию: поставщика, артикул, массу и допуск, марку сырья, горловину, размеры и профиль стенки. Одного объема бутылки или номинального диаметра горла недостаточно.
Материал должен распределиться между плечами, стенками и дном без критически тонких участков. Для сложной формы имеющейся преформы может не хватить даже при подходящей массе. Совместимость подтверждают на конкретной машине.
Снижение массы не является успешной оптимизацией, если ухудшились жесткость, устойчивость, герметичность или срок хранения. Глубокий рельеф, плоские стенки и сложное дно меняют распределение ПЭТ.
Корректная формулировка: «целевая масса — X г при выполнении утвержденных критериев». При приемке контролируют не только общую массу, но и распределение толщины в критических точках. Отдельные промышленные системы способны измерять толщину в линии и автоматически корректировать параметры нагрева и выдува, но наличие такой функции проверяют для конкретного оборудования.
Для вторичного ПЭТ указывают целевую долю, источник и марку сырья, пригодность для заявленного контакта с продуктом, характеристическую вязкость, допустимый цвет, запах, содержание ацетальдегида и требования к внешнему виду. Нужны спецификации и документы на каждую согласованную марку сырья.
Изменчивость партий, влажность и условия хранения могут влиять на выдув, поэтому решение подтверждают испытаниями. Нельзя заранее утверждать, что вторичный ПЭТ обязательно требует увеличения массы: результат зависит от сырья, геометрии, оборудования и критериев приемки.
Фраза «горловина 28 мм» не гарантирует совместимость. Нужны точная спецификация или утвержденный чертеж, данные крышки и уплотнения. ISBT, например, публикует PCO 1881 как добровольную спецификацию 28-миллиметровой горловины для газированных напитков, но она не определяет автоматически подходящую крышку.
В единую систему включают преформу, горловину, крышку, контрольное кольцо первого вскрытия, вкладыш, мембрану, клапан или дозатор и укупорочное оборудование. Замена любого элемента требует анализа влияния на систему.
Фиксируют момент навинчивания, допустимый момент открывания, усилие разрушения перемычек контрольного кольца, условия проверки герметичности и поведение после повторного закрывания. Для газированного продукта учитывают удержание давления и безопасный сброс газа, для жидкой продукции — отсутствие протечки при перевозке.
Универсальные значения брать из чужого проекта нельзя. Диапазоны согласуют с поставщиком укупорки, изготовителем оборудования и специалистом по качеству.
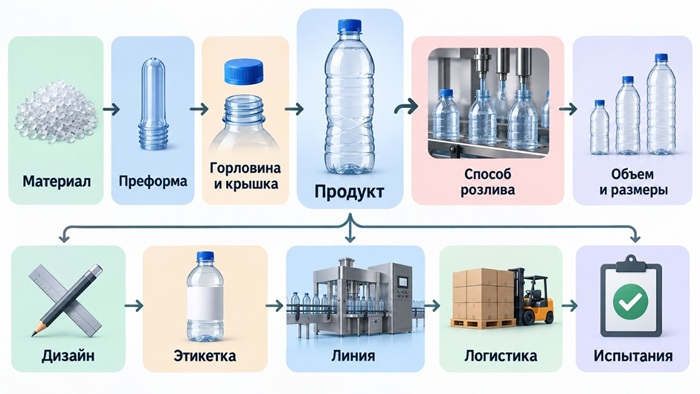
Ключевые блоки брифа помогают согласовать упаковку между маркетингом, дизайнером и производством
В брифе разделяют элементы узнаваемости и геометрию, доступную для инженерной корректировки. Визуальные примеры сопровождают пояснением: важны пропорции, плечи, сечение, зона хвата, рельеф или широкое этикеточное поле. Фраза «сделайте как здесь» технической информации не дает.
Если обязательны плоский корпус и фирменные грани, это фиксируют. Радиусы и глубину рельефа можно оставить для оптимизации. Если элемент нельзя реализовать стабильно, технолог должен объяснить причину и предложить близкий вариант.
Плоские и асимметричные бутылки требуют ранней проверки выдува. Для них может применяться управляемый неравномерный нагрев преформы, однако необходимость технологии определяют по форме, преформе и возможностям машины. В задании полезно разрешить корректировку небольших радиусов и переходов без изменения утвержденного образа.
Дно проектируют с учетом давления, температуры, устойчивости и движения по линии. Для газированных продуктов учитывают внутреннее давление, для горячего розлива — нагрев и разрежение после охлаждения, для облегченной негазированной бутылки — устойчивость на конвейере.
Логотип на дне можно задать как пожелание, но итоговую геометрию подтверждают расчетом и испытаниями. Снижение массы не оправдано, если бутылка качается или деформируется.
Указывают модели машин, рабочую производительность, способ транспортирования бутылки и пределы регулировок.
Отдельно описывают звездочки, направляющие, шнеки, захваты и другие форматные части. Нужно определить, должна ли бутылка работать с существующим комплектом или разрешена его замена. Прототип, выпущенный на сниженной скорости, не подтверждает стабильность серийного производства.
В техническом задании задают допустимый диапазон технологических режимов: бутылка должна формоваться не в одной идеальной точке, а при согласованных колебаниях температуры цеха, состояния преформ и свойств сырья.
Разработчику нужны количество бутылок в коробе или пленочном блоке, схема расположения, размеры транспортной единицы, тип поддона и высота штабеля. Даже небольшое изменение ширины может уменьшить количество бутылок на поддоне.
У облегченных бутылок проверяют длительную вертикальную нагрузку, вибрацию и температуру. Испытания должны воспроизводить цепочку поставок.
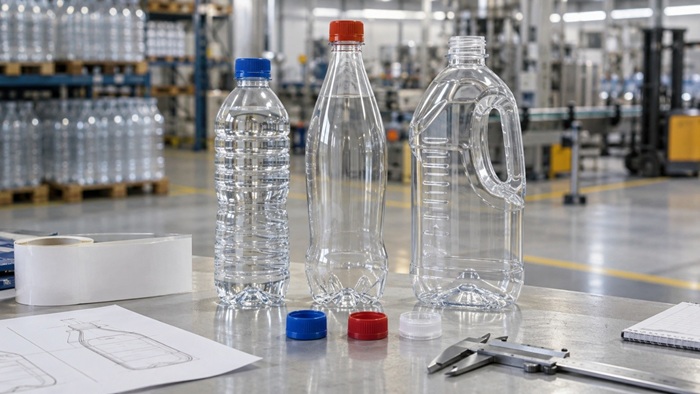
Конструкция бутылки зависит от продукта, объема, укупорки и условий использования
Перерабатываемость оценивают для всей системы: бутылки, крышки, этикетки, клея, красок, покрытий и дополнительных деталей. Самого обозначения ПЭТ недостаточно.
Для РФ учитывают действующую систему расширенной ответственности производителей и импортеров. Она не задает форму бутылки, но делает массу и состав компонентов значимыми для учета и экономики. В брифе фиксируют материал и массу каждого элемента и ответственную сторону, передающую сведения для отчетности.
Для российского потока переработки предпочтительны прозрачные и светло-голубые бутылки, минимум посторонних материалов, отделяемые полиолефиновые крышки и этикетки, а также клей, не загрязняющий ПЭТ-хлопья. Возможность фактической переработки следует подтверждать с учетом инфраструктуры целевого рынка.
Для ЕС профильным источником служит European PET Bottle Platform. Она публикует рекомендации по проектированию с учетом переработки и циклического использования материалов. Эти документы нельзя выдавать за обязательные нормы ЕАЭС.
Программу согласуют до изготовления серийной оснастки. В зависимости от продукта проверяют:
Трехмерная печать помогает оценить размеры, пропорции, этикетку и хват, но не воспроизводит растяжение и распределение ПЭТ. Выдутые образцы позволяют проверить формирование сложных зон и толщину стенки. Затем проводят испытания с реальным продуктом, крышкой, этикеткой и оборудованием. Решение о серии принимают по рабочей упаковочной системе, а не только по пустой бутылке.
| Блок брифа | Что указать | Зачем это нужно |
|---|---|---|
| Рынок обращения | страны и применимые требования | определяет нормативные ограничения |
| Продукт | состав, свойства, чувствительность, срок хранения | определяет требования к упаковке |
| Розлив | способ, температура, давление, последующие операции | влияет на конструкцию и производство |
| Объем | номинальное наполнение, уровень, полная вместимость | задает рабочую геометрию |
| Габариты | высота, ширина, диаметр и допуски | обеспечивает совместимость с линией и логистикой |
| Преформа | артикул, чертеж, масса, материал или подбор новой | определяет распределение ПЭТ и горловину |
| Материал | марка ПЭТ, доля вторичного сырья, цвет | влияет на выдув, безопасность и вид |
| Горловина | точная спецификация или чертеж | обеспечивает совместимость с крышкой |
| Крышка | артикул, чертеж, уплотнение, контроль вскрытия | необходима для проверки укупорки |
| Дизайн | обязательные элементы и допустимые изменения | разделяет визуальные и технические требования |
| Этикетка | технология, размер, зона и коды | определяет этикеточное поле и считывание |
| Линия | оборудование, форматные части, скорость | задает производственные ограничения |
| Логистика | блок или короб, поддон, условия перевозки | влияет на размеры и прочность |
| Перерабатываемость | требования рынка ко всем компонентам | исключает несовместимые решения |
| Испытания | методы, выборка и критерии приемки | позволяет объективно принять результат |
| Параметр | Что фиксируют в задании |
|---|---|
| Объем | значение, температура измерения, метод и допуск |
| Габариты | контрольные размеры, условия измерения и отклонения |
| Масса | целевое значение или диапазон |
| Стенка | контрольные точки и распределение материала |
| Горловина | спецификация, чертеж и допуски |
| Герметичность | метод, давление, время и критерий прохождения |
| Устойчивость | требования к основанию и допустимое качание |
| Прочность | методы, условия, выборка и допустимый результат |
| Внешний вид | утвержденный эталон и недопустимые дефекты |
| Этикетка | положение, качество нанесения и считывание кодов |
| Производство | оборудование, скорость и продолжительность теста |
| Логистика | конфигурация упаковки и условия проверки |
Чаще всего проблемы вызывают:
Этапы проекта: исходные данные → дизайн-концепция → инженерная модель → опытная проверка → серийная версия. На каждом этапе фиксируют утвержденные параметры и открытые вопросы.
Сначала согласовывают продукт, розлив, объем, габариты, преформу, горловину, крышку и ограничения линии. Затем дизайнер работает внутри технического коридора. Конструктор и технолог проверяют выдув, распределение материала, критические зоны и оборудование. Оснастку заказывают после утверждения модели, чертежа и программы приемки. Изменения проводят через управление версиями.
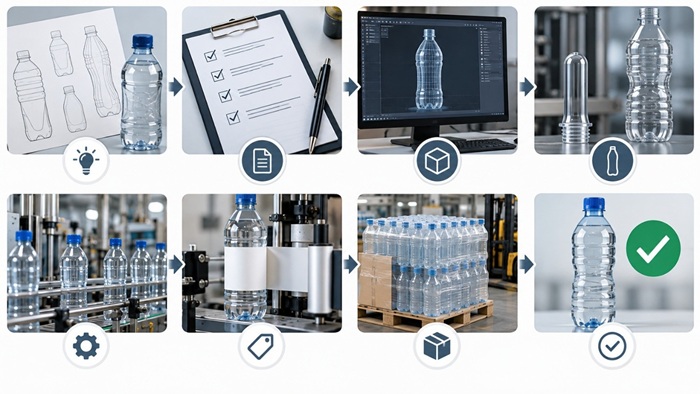
Бутылка считается готовой только после проверки конструкции, производства и критериев приемки
1. Задача проекта
Название продукта, цель разработки, новая упаковка или замена существующей, коммерческие требования и целевая себестоимость.
2. Рынок обращения
Страны продаж, обязательные регламенты, правила маркировки и внутренние стандарты заказчика.
3. Продукт
Состав и свойства, номинальное количество, газирование, температура, чувствительность, срок и условия хранения.
4. Технология розлива
Холодный, горячий, асептический или другой процесс; давление и операции после наполнения.
5. Преформа и материал
Поставщик, артикул, масса, допуски, чертеж, марка ПЭТ, доля вторичного сырья или разрешение на подбор решения.
6. Горловина и крышка
Спецификация горловины, артикул и чертеж крышки, уплотнение, контроль первого вскрытия и моменты укупорки и открывания.
7. Габариты и вместимость
Предельные размеры, номинальное наполнение, уровень налива, свободный объем и полная вместимость.
8. Дизайн и удобство использования
Обязательные элементы, зона хвата, сценарий наливания, желательные детали, допустимые инженерные изменения и визуальные ориентиры.
9. Этикетка и маркировка
Тип, материал, размер, зона нанесения, ориентация, штрихкод, GS1 DataMatrix и другие обязательные обозначения.
10. Производство
Выдувное, разливочное, укупорочное и этикетировочное оборудование, скорость, форматные части и допустимые режимы.
11. Групповая упаковка и логистика
Короб или пленочный блок, количество бутылок, тип поддона, штабелирование, хранение и транспортирование.
12. Перерабатываемость
Материал и масса каждого компонента, требования целевого рынка к бутылке, крышке, этикетке, клею и краскам.
13. Испытания и приемка
Характеристики, методы, условия, выборка, допустимые результаты и ответственные.
14. Управление проектом
Участники, версии файлов, этапы утверждения, открытые вопросы и ответственный за финальное решение.
Шаблон не заменяет конструктора и технолога. Он собирает сведения, без которых специалисты не смогут принять обоснованное решение.
Итоговый документ жестко фиксирует то, что нельзя менять, и оставляет пространство для инженерной оптимизации остальных параметров. Он описывает продукт, преформу, материал, горловину, крышку, этикетку, оборудование, логистику, нормативные требования и приемку как единую систему.
В нем разделены обязательные нормы, требования заказчика, отраслевые рекомендации и пожелания к внешнему виду. Для каждого критического параметра указан источник, ответственный, допуск и метод проверки.


