
Пн.- Пт. c 8.00 до 17.00
Стоимость ПЭТ-флакона зависит не столько от необычного внешнего вида, сколько от технологических последствий дизайна. Сильнее всего себестоимость увеличивают решения, которые требуют более тяжёлой преформы, индивидуальной горловины, специальной укупорки, сложного режима нагрева и выдува, дополнительного декорирования либо снижают производительность линии.
Неглубокий логотип обычно увеличивает преимущественно разовую стоимость выдувной формы. Дополнительные граммы ПЭТ, дорогая помпа или этикетка оплачиваются уже в каждой единице. Не менее важны скрытые расходы: брак, длительная переналадка, повышенное потребление энергии и сжатого воздуха, проблемы при укупорке, этикетировании и транспортировании по конвейеру.
Основная часть статьи относится к двухстадийному производству ПЭТ-флаконов из готовых преформ методом растяжения с раздувом. При одностадийном производстве, где формование преформы и выдув объединены в одной системе, состав оснастки и структура затрат могут отличаться.
Оглавление
Затраты следует разделять на разовые, партийные и постоянные.
К разовым относятся разработка конструкции, расчёты, опытная оснастка, серийные формы, испытания и подготовка оборудования. Партийные расходы возникают при переналадке, запуске линии, смене цвета и списании остатков материалов. Постоянные расходы повторяются в каждой единице: преформа, крышка, дозатор, этикетка, декорирование, энергия и упаковочные материалы.
| Элемент дизайна | Что приходится менять | Характер затрат |
|---|---|---|
| Большая масса флакона | Преформа большей массы | Постоянные, на каждую единицу |
| Индивидуальная горловина | Преформа, оснастка для её литья, крышка или дозатор, укупорочная линия | Разовые и постоянные |
| Овальная или сильно асимметричная форма | Режим нагрева и выдува, иногда оборудование | Разовые и эксплуатационные |
| Логотип или рельеф | Поверхность выдувной формы | В основном разовые |
| Особый цвет | Окрашенная преформа, минимальная партия, складские остатки | Постоянные и партийные |
| Термоусадочный рукав или сложная этикетка | Материал, оборудование и дополнительная операция | Разовые и постоянные |
| Новый формат флакона | Комплект форм и форматные детали линии | Разовые и эксплуатационные |
Один дизайн может иметь разную экономику на разных предприятиях. Если завод уже выпускает похожие овальные флаконы и располагает системой дифференцированного нагрева, новый корпус может не потребовать крупных вложений. На другой площадке такая же геометрия окажется слишком медленной или технически недоступной.
Тираж тоже меняет приоритеты. Для короткой серии особенно заметны оснастка, минимальные партии комплектующих и переналадка. При выпуске миллионов единиц решающими становятся масса преформы, стоимость укупорки, выход годной продукции и фактическая скорость линии.
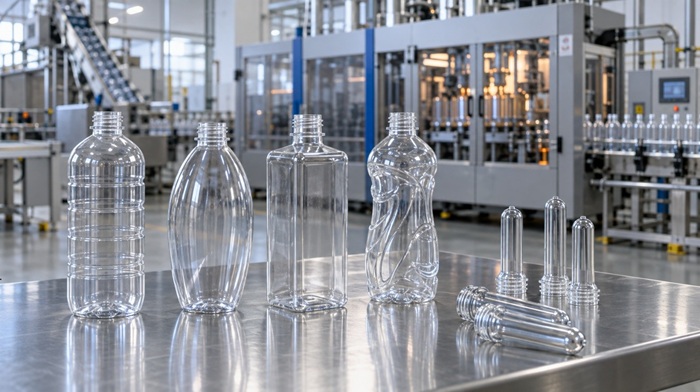
Геометрия флакона влияет на выбор преформы, распределение материала и сложность режима выдува.
При крупносерийном выпуске стоимость ПЭТ или приобретаемой преформы составляет значительную часть переменных расходов. Каждый дополнительный грамм повторяется во всём тираже.
Дополнительную потребность в материале можно оценить по формуле:
Дополнительная масса партии, кг = прибавка массы одного флакона, г × тираж / 1000.
Затем учитывают фактическую закупочную стоимость преформы, производственные потери и процент годных изделий.
К повышенной массе могут приводить:
Поэтому производителю следует задавать вопрос не «какую стенку сделать толще», а «какая минимальная масса подтверждена расчётами и испытаниями для этой конструкции, продукта и логистической схемы».
Преформа определяет массу будущего флакона, геометрию горловины и допустимую степень растяжения материала. Под готовый эскиз нельзя автоматически подобрать любую преформу подходящего веса.
Преформы различаются по массе, длине, распределению материала, цвету, типу горловины и свойствам ПЭТ. Выпускаются также варианты с барьерными слоями и функциональными добавками. При выборе рассчитывают продольное и окружное растяжение, а также распределение материала в плечах, корпусе и основании.
Слишком короткая, длинная или неудачно распределённая по массе преформа может создать тонкие зоны даже при достаточном общем весе. Поэтому корпус, преформу и режим выдува рассматривают как единую систему.
Специальная преформа влияет не только на цену материала. Необходимо учитывать:
Овальный флакон удорожает производство не автоматически. Расходы возникают, если его нельзя стабильно выпускать на имеющемся оборудовании с требуемой скоростью и выходом годных изделий.
У круглого корпуса материал растягивается относительно симметрично. В овальном флаконе расстояние от оси преформы до широкой и узкой сторон различается, поэтому равномерного нагрева может быть недостаточно. Для таких изделий применяют дифференцированный нагрев: отдельные зоны преформы получают разное количество тепла.
Помимо нагрева, на результат влияют положение преформы, давление и последовательность выдува, работа вытяжного штока, охлаждение формы и геометрия основания. Дополнительными расходами могут стать электроэнергия, воздух высокого давления, более медленный цикл и продолжительная технологическая отладка.
Повышенного внимания требуют флаконы:
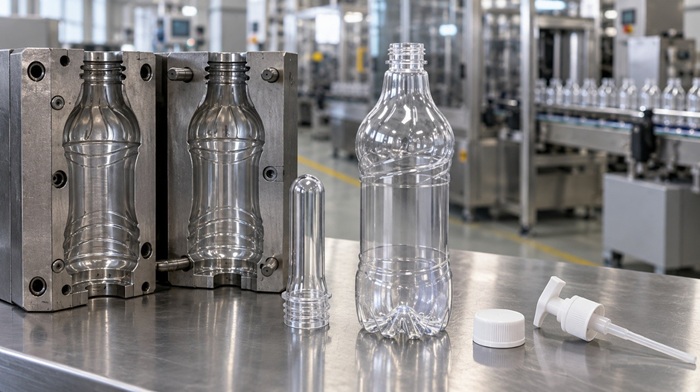
Новый дизайн может затрагивать не только корпус, но и выдувную оснастку, горловину, дозатор и другие элементы упаковочной системы.
Горловина связывает флакон с преформой, крышкой или дозатором и укупорочным оборудованием. Её изменение нельзя считать небольшой декоративной правкой.
Резьба и основные размеры горловины формируются ещё при литье преформы. Новая конструкция может потребовать отдельной пресс-формы или горловых вставок для преформы, собственной крышки, новых укупорочных головок и дополнительных испытаний.
Использование распространённой горловины обычно расширяет выбор преформ и укупорочных средств. Однако одинаковое обозначение, например 24/410, ещё не гарантирует совместимость любых компонентов. Следует сверять полный размерный чертёж, уплотнительную поверхность, резьбу, крутящий момент и конструкцию конкретной крышки или помпы.
Дозатор является частью упаковочной системы. Помпы, распылители и курковые распылители отличаются массой, высотой, усилием срабатывания, способом уплотнения и длиной погружной трубки. Тяжёлая помпа может изменить устойчивость флакона, а направленный носик — потребовать ориентации укупорки относительно овального корпуса.
При согласовании горловины проверяют:
Индивидуальная горловина оправданна, если она даёт измеримое функциональное преимущество, а не только внешнее отличие.
Логотип и неглубокий рельеф обычно сильнее влияют на стоимость оснастки, чем на себестоимость каждой единицы. Рельеф формируется поверхностью выдувной формы, поэтому гравировка, полировка и доводка оплачиваются преимущественно при изготовлении инструмента.
Ситуация меняется, если декоративный элемент влияет на выдуваемость. Глубокая впадина, малый радиус или сочетание выпуклых и вогнутых зон может ухудшить распределение материала и затруднить извлечение изделия.
| Решение | Что реально создаёт расходы | Что проверять |
|---|---|---|
| Неглубокий логотип | Обработка поверхности формы | Читаемость и качество формования |
| Мелкая фактура | Точность обработки и состояние формы | Повторяемость внешнего вида |
| Глубокий рельеф | Оснастка и распределение материала | Толщину в критических зонах |
| Резкие переходы | Сложность формования | Радиусы, побеление и стабильность выдува |
| Сложная зона разъёма | Конструкция формы | Извлечение флакона и видимость шва |
Серийный дизайн требует комплекта оснастки, соответствующего числу рабочих станций машины. Выдувная форма обычно включает две полуматрицы и вставку основания, а также крепёжные и охлаждающие элементы.
Если машина имеет несколько выдувных станций, для одновременной работы требуется комплект форм на все станции. Поэтому стоимость нового формата зависит не только от сложности одной полости, но и от конфигурации конкретного оборудования.
Отдельно учитывают:
Форма, изготовленная под одну модель оборудования, не обязательно подойдёт для другой без адаптации. Для короткой серии комплект оснастки может определять экономику проекта, а для большой — его стоимость распределяется на значительный тираж.
При индивидуальной горловине выдувная форма не заменяет оснастку для изготовления преформы: это разные части технологической цепочки.
Флакон может оказаться дорогим без увеличения массы, если его изготовление замедляет линию или сужает допустимое технологическое окно.
На производительность влияют:
Для многономенклатурного производства особенно важна переналадка всей линии, а не только выдувной машины. После смены форм могут потребоваться новые направляющие, транспортные звёзды, настройки этикетировщика и укупорочные головки.
Удачно выдуть флакон недостаточно. Он должен пройти наполнение, укупорку, этикетирование, конвейеры, групповую упаковку, паллетирование и перевозку.
| Проверка | Какую проблему выявляет | Возможное следствие |
|---|---|---|
| Устойчивость | Качание и падение | Снижение скорости конвейера |
| Вертикальная нагрузка | Деформация корпуса | Изменение геометрии или массы |
| Укупорка | Смятие, перекос, негерметичность | Доработка корпуса, горловины или настроек |
| Этикетирование | Морщины и смещение | Изменение этикеточной панели |
| Прохождение направляющих | Застревание и удары | Новые форматные детали |
| Укладка в короб | Низкая плотность упаковки | Рост логистических затрат |
Дополнительно проверяют номинальный и полный объём, уровень наполнения, свободное пространство над продуктом, химическую стойкость и сохранение формы при хранении.
Более прямоугольный флакон может лучше использовать объём короба и палеты, хотя его выдув сложнее круглого. Поэтому корректно рассчитывать не цену пустого флакона, а всю упаковочную систему: флакон, укупорку, этикетку, короб, палету и прохождение линии.
Испытания до изготовления полного комплекта серийных форм снижают риск дорогой переделки. Расчёт конструкции и компьютерное моделирование полезны, но не заменяют получение реальных образцов.
В зависимости от продукта проверяют:
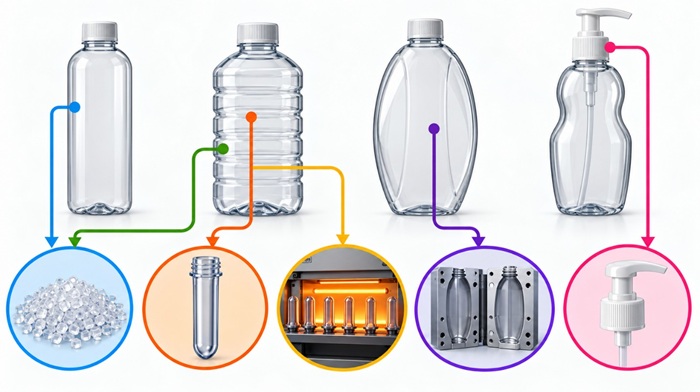
Реальное удорожание возникает, когда дизайн увеличивает расход материала или требует изменения преформы, оснастки, оборудования и комплектующих
Сложная поверхность может удорожить не выдув, а последующее оформление. Чем меньше ровная этикеточная панель, тем уже выбор технологий.
Резкая кривизна, рёбра и изменение диаметра могут вызывать складки, пузыри и смещение самоклеящейся этикетки. В результате проекту потребуется термоусадочный рукав, прямая печать или доработка корпуса.
При сравнении учитывают:
Лазерную маркировку следует отделять от полноценного декорирования: чаще она применяется для даты, кода партии и другой переменной информации.
Цвет, светозащита, барьерные свойства и долю вторичного ПЭТ нужно согласовывать вместе с конструкцией.
При работе из покупных преформ краситель обычно вводит их изготовитель. Поэтому расходы могут возникать из-за минимальной партии цветных преформ, срока поставки, контроля оттенка и складских остатков. Переналадка сырьевой системы особенно существенна, если предприятие самостоятельно льёт преформы.
Вторичный ПЭТ нельзя считать автоматически более дешёвой или менее стабильной заменой первичному. Результат зависит от характеристик конкретного сырья или преформы: вязкости, влажности, цвета, доли вторичного материала, способа его подготовки и назначения упаковки.
Такие решения необходимо квалифицировать на выбранной геометрии и линии. Для пищевой и непищевой упаковки требования к вторичному материалу также могут различаться.
Перерабатываемость зависит от флакона, крышки, дозатора, этикетки, рукава, клея, красок и добавок. Поэтому упаковку следует проектировать как единую систему.
European PET Bottle Platform рассматривает цвет ПЭТ, барьерные материалы, добавки, состав крышек, этикетки, рукава и клеи. Платформа отмечает, что решения, принятые на этапе разработки, могут повлиять на получение качественного вторичного ПЭТ.
Для выпуска упаковки на рынок ЕАЭС применяется ТР ТС 005/2011 «О безопасности упаковки».
Регламент устанавливает требования к:
Для упаковки, контактирующей с пищевой и парфюмерно-косметической продукцией, особенно важны миграция веществ, назначение материала и условия испытаний.
Действующая редакция учитывает изменения, утверждённые Решением Совета ЕЭК №61 от 6 сентября 2024 года и вступившие в силу 5 марта 2025 года.
Следует учитывать область применения регламента. В частности, он не распространяется на упаковку опасных грузов. Если средство бытовой химии классифицируется как опасный груз, необходимо отдельно проверять требования к его упаковке и перевозке.
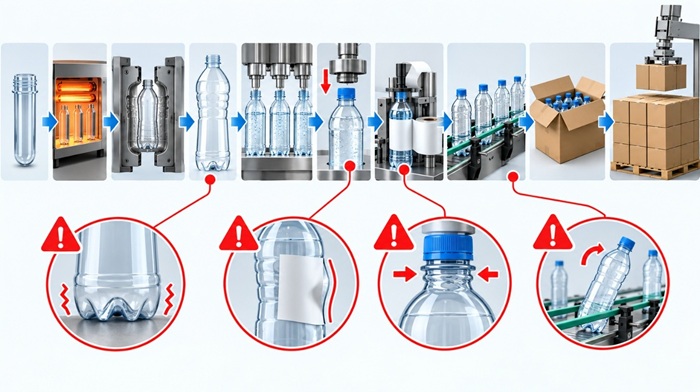
Себестоимость дизайна определяется не только выдувом: флакон должен стабильно пройти укупорку, этикетирование, конвейер и групповую упаковку
В первую очередь пересматривают решения, которые увеличивают стоимость каждой единицы или требуют нестандартной производственной цепочки. Неглубокий рельеф иногда выгоднее сохранить, чем постоянно оплачивать лишний материал, специальную помпу или сложную этикетку.
Перед утверждением проекта следует:
Такой порядок позволяет отличить действительно дорогой дизайн от просто необычного.
Самые существенные расходы возникают там, где дизайн меняет массу, преформу, горловину, укупорку, технологию выдува или число операций.
Для крупного тиража особенно важны масса ПЭТ, стоимость комплектующих, скорость и выход годных изделий. Для коротких серий возрастает роль комплекта форм, минимальных партий и переналадок. Индивидуальная горловина может затронуть преформу, крышку и укупорочную машину, а сложная геометрия — нагрев, охлаждение, давление и расход воздуха.
Стоимость проекта следует оценивать по пяти основным вопросам:


