
Пн.- Пт. c 8.00 до 17.00
Оглавление
Пустая бутылка из полиэтилентерефталата (ПЭТ, ПЭТФ) может потерять геометрию, загрязниться или получить повреждение еще до розлива. Поэтому складирование и паллетизацию нужно рассматривать как часть технологии упаковки: задача склада — сохранить корпус и дно, геометрию горловины, чистоту внутренней поверхности и механические характеристики бутылки до подачи на линию.
Особенно чувствительна к ошибкам облегченная тара. Однако меньшая масса сама по себе не означает меньшую прочность: устойчивость зависит от геометрии плеча и дна, ребер жесткости, распределения материала после выдува и стойкости к вертикальному сжатию. Для разных применений — негазированной воды, газированных напитков, холодного, горячего или асептического розлива — требования к бутылке различаются. Поэтому параметры хранения и паллетизации следует привязывать к утвержденной спецификации конкретного формата, а не переносить с другой бутылки.
Основные риски — перегрев, длительная нагрузка, неправильная паллетизация, чрезмерное боковое сжатие пленкой, удары, повреждение горловины и загрязнение. Дефект часто обнаруживается уже на линии: бутылка падает на транспортере, нестабильно проходит направляющие, плохо позиционируется либо создает проблемы при укупорке.
Причина обычно комплексная: влияют конструкция, качество выдува, температура, положение в паллете, нагрузка, натяжение пленки и транспортная история. Поэтому расследуют всю цепочку — от преформы и выдува до розлива.
| Фактор | Что происходит | Чем проявляется | Что проверять |
|---|---|---|---|
| Повышенная температура | Снижается размерная и механическая стабильность под нагрузкой | Вмятины, овальность, изменение корпуса или дна | Температуру склада, солнце, транспорт |
| Длительная вертикальная нагрузка | Нижние слои постоянно сжаты | Просадка корпуса, деформация плеча или основания | Высоту паллеты, время хранения, стойкость к сжатию |
| Сильное боковое сжатие | Пленка и соседние бутылки давят на корпус | Вмятины, уменьшение диаметра, перекос | Натяжение пленки, схему слоя |
| Удар или перекос паллеты | Возникает локальная нагрузка | Повреждение отдельных рядов | Поддон, погрузку, маршрут |
| Повреждение горловины | Нарушается резьба или уплотнительная зона | Проблемы с крышкой и герметичностью | Горловину и систему укупорки |
| Загрязнение | Пыль и частицы попадают на тару или внутрь | Санитарный риск, брак | Защитную упаковку и чистоту склада |
Для пищевых ПЭТ-бутылок ГОСТ 32686-2022 предусматривает хранение при температуре от −5 до +30 °C и относительной влажности не более 80%, без прямого солнечного света и не ближе 1 м от нагревательных приборов. Бутылки должны находиться на поддонах не менее чем в 5 см от пола; стандарт допускает иные условия, если они обеспечивают сохранность качества и потребительских свойств.
Это базовый ориентир, а не замена спецификации конкретной бутылки: после квалификации могут применяться более узкие пределы.
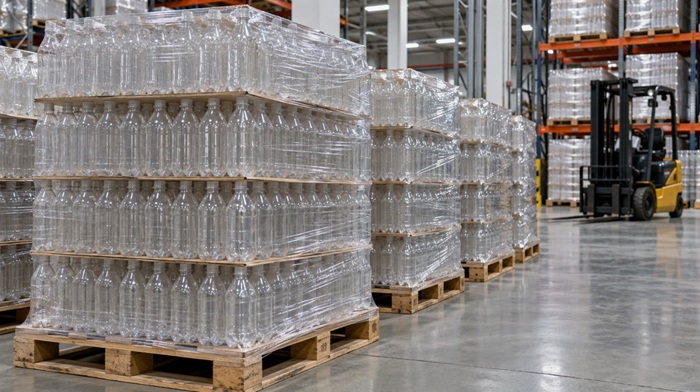
Правильная паллетизация помогает сохранить геометрию пустых ПЭТ-бутылок при хранении и перемещении.
В отрасли используют термин top load — стойкость бутылки к вертикальному, или осевому, сжатию. Показатель важен при транспортировании, складировании и прохождении тары через оборудование, но его нельзя напрямую считать допустимой нагрузкой на всю паллету.
Кратковременная прочность бутылки, длительная деформация под нагрузкой и устойчивость паллетированной грузовой единицы — разные характеристики. На паллет также влияют поддон, схема слоя, листы, пленка, температура и время хранения.
При облегчении бутылки прочность может сохраняться за счет оптимизации плеча, корпуса и дна. Поэтому после изменения массы, формы, преформы или режима выдува следует повторно проверить размерную стабильность, стойкость к вертикальному сжатию и паллетную схему.
Горловина — функциональная часть упаковочной системы. Повреждение резьбы, овальность, дефект уплотнительной поверхности или опорного кольца могут вызвать нестабильное нанесение крышки и потерю герметичности.
ISBT публикует отраслевые спецификации для типовых геометрий горловины. ASTM D2911/D2911M-16(2023) охватывает конфигурацию резьбы, размеры горловины, вместимость и допуски размеров корпуса пластиковых бутылок.
При этом бутылку и крышку нельзя квалифицировать полностью независимо. Руководство ISBT PTC-00019 рекомендует согласовывать спецификацию между поставщиком упаковки и предприятием розлива и оценивать полную систему «бутылка — укупорка».
Пустая бутылка для напитков должна оставаться защищенной от пыли, грязи и посторонних частиц. Транспортную упаковку не следует вскрывать раньше, чем это предусмотрено технологией.
Требования к таре должны быть встроены в санитарный контроль, входную приемку и прослеживаемость. Для рынка ЕАЭС полимерная упаковка для пищевой продукции подпадает под ТР ТС 005/2011; конкретные условия закрепляют в технической документации.
Паллетизация должна удерживать бутылки в устойчивом положении, равномерно передавать нагрузку и не создавать опасного бокового или точечного давления. Схему квалифицируют для конкретного формата бутылки, поддона, межслойных листов, высоты груза и способа фиксации.
Изменение массы или дизайна бутылки, числа единиц в слое, поддона, листов или пленки — повод повторно оценить устойчивость грузовой единицы.
Поддон должен быть ровным, исправным и обеспечивать опору по всей площади. Сломанная доска, выступающий крепеж или прогиб создают локальные нагрузки на нижний слой.
Бутылки не должны неконтролируемо выступать за край. Межслойные листы должны стабилизировать слои и распределять давление, не повреждая корпус острыми кромками.
| Элемент | Основная задача | Типичная ошибка |
|---|---|---|
| Поддон | Ровное устойчивое основание | Прогиб, повреждение, неподходящий размер |
| Нижний слой | Равномерная передача нагрузки | Свисание бутылок за край |
| Схема укладки | Стабильность слоя | Зазоры, смещение рядов |
| Межслойный лист | Стабилизация и распределение давления | Слабый, поврежденный или острый лист |
| Верхний элемент | Защита верха и распределение прижима | Локальное давление |
| Стрейч-пленка | Фиксация грузовой единицы | Чрезмерное боковое сжатие |
| Маркировка | Прослеживаемость | Потеря номера партии |
Паллету оценивают не только сразу после формирования. Часть деформаций проявляется после выдержки под нагрузкой, перевозки или повторного перемещения.
Стрейч-пленка должна стабилизировать груз, а не компенсировать неудачную схему укладки. Если паллета сохраняет форму только при чрезмерном стягивании бутылок, систему необходимо пересмотреть.
Универсального числа витков и единого безопасного натяжения нет. Настройки зависят от жесткости бутылки, высоты паллеты, схемы слоя, межслойных листов, характеристик пленки и паллетообмотчика.
После настройки проверяют, что груз не смещается, а бутылки не получают остаточных вмятин. Параметры автоматической обмотки фиксируют в технологической карте.
Максимальную высоту нельзя определять только свободным пространством склада. Ограничение должно учитывать свойства бутылки и всей грузовой единицы при длительной нагрузке.
ASTM D4577-19(2023) предназначен для определения сопротивления транспортной упаковки постоянной вертикальной нагрузке в течение заданного времени или до отказа и может применяться в том числе к паллетизированным и объединенным грузовым единицам.
Метод полезен при квалификации; критерии приемлемости задают с учетом спецификации, времени хранения и логистики.
Паллета должна сохранять устойчивость при ускорении, торможении, вибрации и перегрузочных операциях. Поэтому одного визуального осмотра после обмотки недостаточно.
Для оценки жесткости паллетированной грузовой единицы используют также EUMOS 40509:2020. Метод рассматривает поведение груза при динамическом горизонтальном воздействии и оценивает упругую и остаточную деформацию.
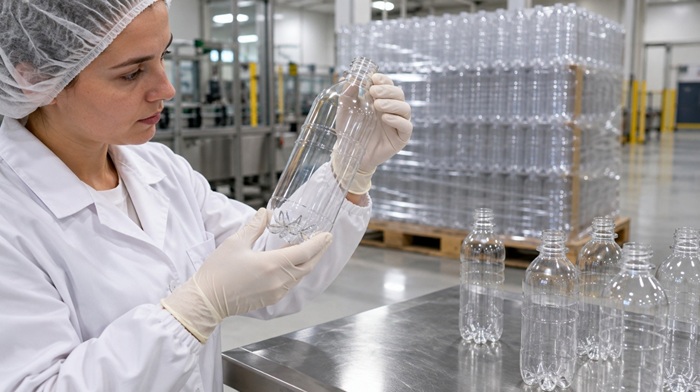
Входной контроль должен выявлять повреждения корпуса, дна и горловины до подачи бутылок на линию розлива.
Склад должен защищать бутылки от неконтролируемого нагрева, прямого солнца, загрязнения, посторонних запахов, влаги и механического воздействия. Для пищевых ПЭТ-бутылок ГОСТ 32686-2022 задает базовые условия хранения, а конкретный формат может иметь дополнительные ограничения в технической документации производителя.
Для бутылок, подпадающих под ГОСТ 32686-2022, базовый диапазон хранения составляет −5…+30 °C при относительной влажности не более 80%. Важно контролировать не только среднее значение, но и горячие зоны возле крыши, ворот, окон и отопительных приборов. На многоярусном складе полезно проверять температуру на разных высотах.
Практично разделить склад на приемку, разрешенное хранение, карантин и буфер подачи на производство. Основные правила:
После зимней перевозки холодной тары в теплое влажное помещение возможно образование конденсата. Поэтому порядок акклиматизации и вскрытия упаковки следует задавать внутренней инструкцией и требованиями поставщика, а не универсальным временем ожидания.
Для преформ режим может отличаться от режима готовых бутылок. Их нельзя автоматически объединять в одну инструкцию: преформа еще проходит нагрев, растяжение и выдув, тогда как готовая бутылка должна сохранить уже сформированную геометрию.
Преформа и готовая бутылка — разные объекты контроля. Для преформ особенно важны чистота, отсутствие повреждений горловины, идентификация партии и соблюдение требований изготовителя. Качество окончательной бутылки затем зависит также от режима нагрева, растяжения, раздува, охлаждения и пресс-формы.
У готовой бутылки контролируют уже сформированные корпус, плечо, дно, вертикальность, овальность и механическую устойчивость. Если дефект повторяется в одном и том же месте корпуса независимо от положения бутылки на паллете, следует проверять не только склад, но и процесс выдува и распределение материала.
Переход на меньшую массу меняет конструкцию упаковки и может изменить реакцию на паллетную и транспортную нагрузку. Старую схему хранения нельзя автоматически считать подтвержденной для нового дизайна.
При этом облегченная бутылка не обязательно слабее: требуемые характеристики могут быть сохранены за счет оптимизации геометрии и распределения материала. После изменения дизайна следует повторно оценить размеры, стойкость к вертикальному сжатию, работу на линии и паллетизацию. При изменении преформы дополнительно квалифицируют процесс выдува.
Рециклированный ПЭТ (rPET, вторичный ПЭТ) следует учитывать при квалификации материала и бутылки, но его наличие само по себе не означает худшую прочность. Свойства зависят от состава сырья, доли rPET, характеристик преформы, конструкции и технологического процесса.
ISBT в документе PTC-00021 от апреля 2024 года рассматривает влияние rPET на жесткую упаковку для напитков и способы учитывать свойства материала, в том числе при пищевом контакте. Практический вывод для склада: при существенном изменении состава материала критичные свойства новой бутылки нужно подтверждать испытаниями.
Паллета с пустыми бутылками сравнительно легкая, но объемная и чувствительная к удару и перекосу. Внутренняя логистика должна исключать контакт вил с бутылками, падение поддона, резкие удары и чрезмерное раскачивание высокой паллеты.
Повреждения возникают не только на погрузчиках: риск создают роликовые транспортеры, поворотные столы, ограничители, переходы между участками и депаллетизаторы.
Вилы должны входить в поддон без контакта с нижним рядом. После удара, сильного наклона или повреждения основания паллету необходимо осмотреть до возврата в разрешенное хранение.
Расположение дефектов помогает определить направление расследования, но не доказывает причину. Вмятины наружных рядов заставляют проверить фиксацию и транспортирование; повторяющийся дефект на одной высоте — оборудование и бутылку; деформация нижних слоев — длительную нагрузку, температуру и схему паллетизации.
Буфер должен обеспечивать устойчивую подачу, но не превращаться в дополнительный неконтролируемый склад. Чем дольше бутылки стоят распакованными возле производства, тем выше риск загрязнения и дополнительных механических воздействий.
Объем буфера определяют производительностью линии, надежностью подачи и санитарными требованиями. Интегрированные решения «выдув — наполнение — укупорка» позволяют уменьшить число операций и промежуточное хранение готовой пустой бутылки.
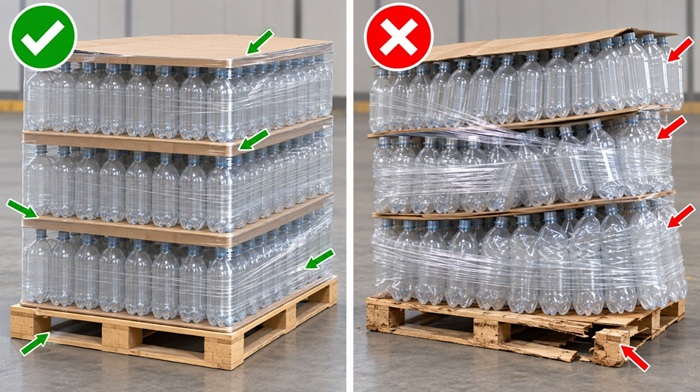
Устойчивость паллеты зависит от сочетания поддона, схемы слоя, разделителей и правильной фиксации груза.
Входной контроль должен отвечать на два вопроса: соответствует ли тара утвержденной спецификации и не получила ли она повреждений в логистической цепочке. Внешнего осмотра пленки недостаточно.
ISBT PTC-00002 содержит добровольные стандартизированные методы размерной, физической и эксплуатационной оценки ПЭТ-бутылок для газированных напитков, горячего и холодного розлива. Их задача — сделать результаты испытаний сопоставимыми между участниками отрасли.
Перечень и частоту контроля определяют спецификация и оценка риска. В зависимости от назначения бутылки проверяют:
Допуски коммерческой бутылки должны задаваться согласованной спецификацией, а не переноситься из статьи или документа на другой типоразмер.
Один внешний признак редко однозначно указывает на источник проблемы. Дефект следует использовать как отправную точку для проверки гипотез.
| Дефект | Что проверить в первую очередь | Возможные группы причин |
|---|---|---|
| Овальность корпуса | Положение, температуру, сжатие | Хранение, пленка, перевозка, конструкция |
| Вмятины наружных рядов | Натяжение пленки, внешние воздействия | Паллетизация, транспорт |
| Деформация нижних рядов | Нагрузку, время хранения, температуру | Высота паллеты, длительное сжатие |
| Одинаковый дефект одной зоны | Выдув и распределение материала | Конструкция, технология |
| Повреждение резьбы | Обращение и оборудование | Удар, транспортирование |
| Перекос паллеты | Поддон и схему слоя | Повреждение основания, смещение |
| Проблема только после перевозки | Маршрут и фиксацию | Вибрация, удар, нагрев |
Причину подтверждают сопоставлением места дефекта, номера партии, положения бутылки, данных выдува, условий склада и транспортной истории.
Партию изолируют, если отклонение может повлиять на безопасность, герметичность, работу линии или соответствие спецификации. Карантин не означает автоматическое списание.
После изоляции определяют выборку и объем проверки, сравнивают результаты с утвержденными требованиями и документируют решение: разрешение, сортировка, согласование отклонения, возврат поставщику или блокировка. Подозрительную тару не следует отправлять «на пробу» в массовый розлив без управляемого решения.
Прослеживаемость должна связывать дефект с поставщиком, партией и историей обращения. Практически полезно сохранять:
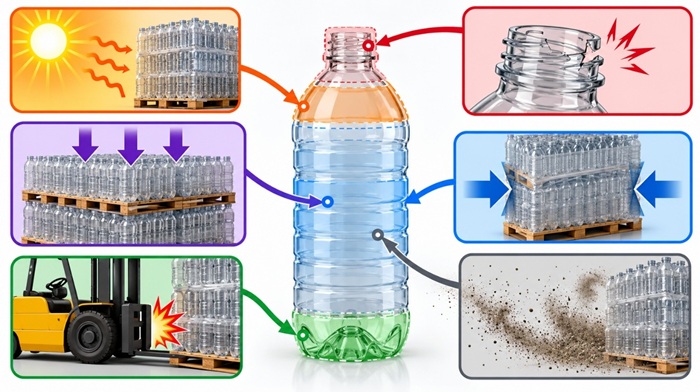
Деформация ПЭТ-тары может быть результатом сочетания температуры, механической нагрузки, транспортировки и неправильного хранения.
Выбор схемы влияет на себестоимость и складские риски. Чем короче путь пустой бутылки до наполнителя, тем меньше операций с ней. Решение зависит от производительности, ассортимента, логистики, площади, энергии и обслуживания оборудования.
| Схема | Что происходит со складом | Основной риск | Что контролировать |
|---|---|---|---|
| Закупка готовых бутылок | Большой объем хранения | Длительная логистика пустой тары | Паллетизацию, транспорт, склад |
| Выдув у близкого поставщика | Сокращается транспортное плечо | Зависимость от внешнего производства | Качество и синхронизацию поставки |
| Хранение преформ и собственный выдув | Склад компактнее | Риски переходят на участок выдува | Преформы и параметры формирования |
| Интегрированный выдув и розлив | Минимальный запас пустых бутылок | Требуется стабильная линия | Выдув, розлив, общую эффективность |
Готовые бутылки позволяют работать без собственного участка выдува и могут быть рациональны при соответствующем объеме и ассортименте. Их логистический недостаток — большой объем при небольшой массе: растут потребность в площади, число паллет и количество перегрузок.
Поэтому для такой схемы особенно важны транспортная упаковка, квалифицированная паллетизация, контроль маршрута и минимизация лишних перемещений.
Преформы значительно компактнее готовых бутылок, поэтому собственный выдув сокращает объем склада пустой тары. Но риск не исчезает: стабильность бутылки теперь сильнее зависит от качества преформы, нагрева, растяжения, раздува, охлаждения и состояния форм.
При высокой производительности интегрированный блок выдува, наполнения и укупорки позволяет сократить промежуточное накопление и транспортирование пустой бутылки между операциями.
Надежная система строится вокруг цепочки «спецификация — приемка — хранение — перемещение — подача на линию — обратная связь по дефектам». Основным документом для конкретной бутылки должна быть согласованная спецификация с критичными размерами, свойствами, допусками и методами контроля.
Для РФ и ЕАЭС нормативную основу следует начинать с ТР ТС 005/2011 и применимой технической документации; для пищевых ПЭТ-бутылок в РФ важен ГОСТ 32686-2022. Международные ISBT, ASTM, ISTA и EUMOS дополняют эту базу методами квалификации, но не заменяют критерии приемки предприятия.
Рабочий порядок может выглядеть так:
ПЭТ-бутылка пригодна к розливу не только тогда, когда внешне выглядит целой. Она должна сохранить предусмотренные спецификацией геометрию корпуса и горловины, устойчивость дна, чистоту и механические характеристики.


