
Пн.- Пт. c 8.00 до 17.00
Оглавление
ПЭТ-бутылка может сохранить идеальную форму после выдува, но помяться сразу после укупорки, втянуть стенки при охлаждении или потерять устойчивость через несколько дней на складе. Чаще всего причины связаны с разницей давлений внутри и снаружи, температурой продукта, распределением толщины стенок либо механической нагрузкой на линии. Однако одинаковая вмятина не всегда означает одинаковую неисправность.
Главный принцип диагностики: сначала определить момент появления дефекта и измерить действующие нагрузки, затем корректировать конструкцию бутылки или процесс розлива. Увеличение массы преформы без проверки причины может повысить расход ПЭТ, но не решить проблему. Ниже рассмотрены механизмы деформации, методы контроля и действия, применимые на российских предприятиях, выпускающих напитки, пищевые жидкости и другую продукцию в полимерной таре.
Бутылка схлопывается, когда давление окружающего воздуха превышает внутреннее давление, а стенки не способны сопротивляться этой нагрузке. Разность давлений удобно описывать как Δp = pвнутр − pатм: отрицательное значение показывает, что внутри возникло разрежение относительно атмосферы. Но наличие вакуума еще не доказывает дефект конструкции: штатные вакуумные панели некоторых бутылок специально рассчитаны на контролируемое втягивание.
По характеру повреждения различают несколько явлений:
Горячая жидкость занимает больший объем, чем та же жидкость после остывания. В герметичной бутылке её охлаждение увеличивает свободное пространство под крышкой. Газ над напитком также остывает, а часть водяного пара конденсируется. В результате внутреннее давление может снизиться относительно атмосферного.
Бутылка для холодного налива не должна автоматически считаться пригодной для горячего. При нагреве жесткость полимера снижается, а остаточные напряжения после формования могут вызывать усадку корпуса. Поэтому важна не общая надпись «ПЭТ», а назначение конкретной бутылки и подтвержденный температурный режим.
Для термостойкой тары применяют специальную технологию термостабилизации при выдуве, известную как Heat Set. Нагретую преформу растягивают и раздувают в форме с заданным температурным режимом, обеспечивая необходимую ориентацию и структурную стабильность материала. На результат влияют свойства сырья, нагрев преформы, вытяжка и охлаждение готового изделия.
Свободный объем между поверхностью жидкости и крышкой называют газовым пространством. Он влияет на изменение давления при охлаждении вместе с температурой закрытия, составом газа, объемным сжатием напитка и гибкостью бутылки. При слишком малом газовом пространстве изменение объема жидкости может создавать значительное разрежение; однако простое увеличение недолива не является универсальным решением.
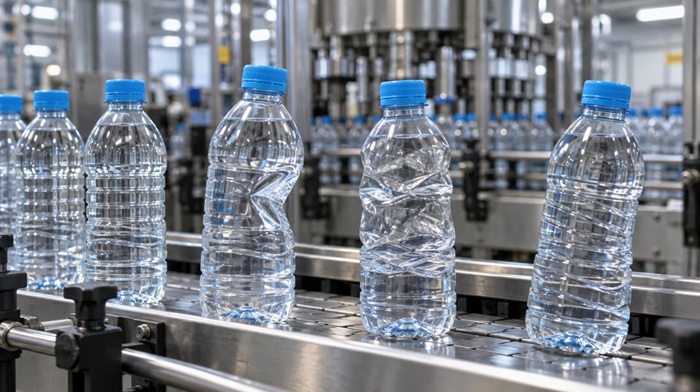
Деформация ПЭТ-бутылок после розлива: втягивание стенок, появление вмятин и нарушение геометрии корпуса.
При охлаждении уменьшается температура газа в закрытой бутылке, а значит, при прочих равных снижается его давление. В отдельных рецептурах дополнительное влияние оказывает поглощение кислорода компонентами продукта, например при окислительных реакциях. Через стенки и укупорку постепенно проходят некоторые газы и пары, причем скорость переноса зависит от материала, толщины, температуры и времени.
Асептический розлив также не означает обязательного вакуума: технологией может предусматриваться создание стабилизирующего давления, например дозированием азота. Поэтому проверяют не только температуру, но и начальные условия укупорки, состав газовой среды и требования к микробиологической безопасности.
Герметичность позволяет поддерживать возникшую разность давлений. При нарушении уплотнения воздух иногда поступает внутрь и выравнивает давление; поэтому нельзя считать негерметичную крышку прямой причиной вакуумного схлопывания. При этом утечка опасна протечками, потерей газа и возможным загрязнением продукции.
Укупорщик может создавать самостоятельную механическую проблему. Избыточная осевая нагрузка головки или неправильная высота расположения приводят к складкам на плече и деформации горловины. Отдельно проверяют крутящий момент закрытия, осевое усилие, геометрию венчика и совместимость крышки с бутылкой. Момент отворачивания, измеренный позже, не равен автоматически моменту первоначального затягивания.
Излишне растянутый участок оказывается тоньше остальных и при одинаковой нагрузке способен раньше потерять устойчивость. Но прочность нельзя оценивать по одной точке толщины: на результат влияют ориентация полимера, радиус перехода, форма ребра и направление усилия. Особенно внимательно проверяют плечо, этикеточную зону и переход от корпуса к дну.
Ребра, кольцевые пояса и плавные переходы повышают локальную устойчивость, а вакуумные панели позволяют направить деформацию в заданные зоны. Для горячего розлива панель может штатно втягиваться, сохраняя геометрию этикеточной поверхности. Для газированных напитков применяют конструкции, рассчитанные прежде всего на положительное внутреннее давление; переносить их на горячий негазированный продукт без проверки нельзя.
Существуют технологии компенсации разрежения без традиционных панелей. В решении Sidel BoostPRIME специальное дно изменяет положение на отдельной операции после наполнения, укупорки и охлаждения. Такое перемещение является частью конструкции и не должно смешиваться со случайным выпучиванием основания.
Даже подходящая по конструкции бутылка мнется, если на линии её чрезмерно сжимают направляющие, неправильно центрируют наливные элементы или перегружают укупорочные головки. Облегчённые корпуса особенно чувствительны к локальному контакту, заторам и резким переходам между транспортёрами.
| Участок линии | Типичный признак | Что проверить |
|---|---|---|
| Наливной автомат | Вмятины после наполнения, перекос горловины | Центровку, опоры, положение наливного узла |
| Укупорщик | Складки на плече, повреждение горловины | Осевое усилие, момент затяжки, высоту головки |
| Конвейер | Односторонняя полоса, локальное замятие корпуса | Ширину направляющих, заторы, согласование скоростей |
| Этикетировщик | Деформация в зоне этикетки | Прижимные ролики, захваты, нагрев при усадке этикетки |
| Упаковщик | Смятие бутылок в групповом блоке | Усилие группировки, натяжение пленки, схему укладки |
Механический дефект часто повторяется на одной высоте и с одной стороны бутылки. Полезно отметить положение вмятины относительно шва формы, а затем сопоставить его с контактными элементами линии. Исследование проводят на рабочей скорости: при медленном контрольном прогоне усилия и заторы могут быть другими.
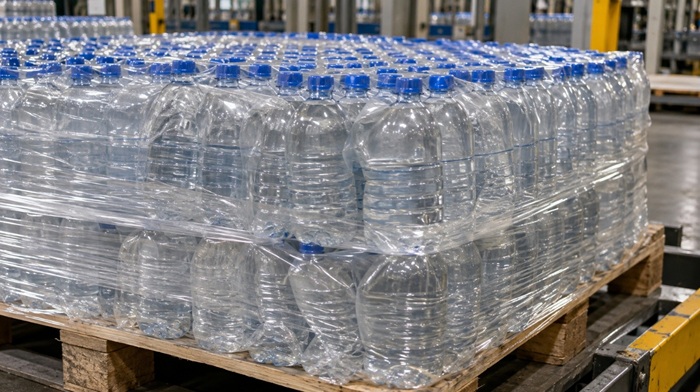
ПЭТ-бутылки в групповой упаковке: нагрузки при штабелировании, хранении и транспортировке могут приводить к деформации тары.
Дефекты, отсутствовавшие после розлива, могут проявиться под массой штабеля, в термоусадочной упаковке или во время перевозки. На нижние ряды паллеты действуют длительные осевые нагрузки; поддон с прогибом дополнительно концентрирует усилия на отдельных бутылках. При повышенной температуре ПЭТ может постепенно деформироваться под постоянной нагрузкой — это явление называют ползучестью.
Для бытовой химии и косметики важна химическая совместимость: отдельные компоненты рецептуры могут влиять на свойства упаковки, проникать через стенку или взаимодействовать с уплотняющими элементами. Проверку, выполненную с водой, нельзя автоматически переносить на другую жидкость.
| Когда и где появилась проблема | Возможная причина | Первая проверка | Чем подтвердить и что делать |
|---|---|---|---|
| Сразу при горячем наполнении | Недостаточная теплостойкость | Температура налива, назначение бутылки | Проверить термическую усадку; подобрать соответствующую тару |
| После охлаждающего тоннеля | Образование вакуума | Температура, давление, уровень налива | Измерить разность давлений; оценить компенсацию разрежения |
| Сразу после укупорки, возле плеча | Механическое сжатие | Настройки укупорочной головки | Проверить усилие и центровку; исправить настройки |
| Через сутки в холодильнике | Снижение внутреннего давления | Температуры наполнения и хранения | Сравнить давление и форму до и после охлаждения |
| Через недели хранения | Изменение газового состава, проницаемость или нагрузка | Рецептура, герметичность, условия хранения | Провести сравнительные испытания контрольных образцов |
| На одном участке окружности | Неравномерная толщина или контакт с оборудованием | Карта толщины, следы механического контакта | Сопоставить дефект с формой и конкретным узлом линии |
| В нижней части паллеты | Избыточная осевая нагрузка | Высота штабеля, состояние поддона | Проверить сопротивление сжатию и схему укладки |
| Дно выгнулось наружу | Давление или недостаточная устойчивость основания | Давление, температура, геометрия дна | Выяснить механизм изменения формы и проверить конструкцию |
| Испытание | Что позволяет оценить | Когда необходимо |
|---|---|---|
| Измерение внутреннего давления | Разность между внутренним и наружным давлением | При втягивании стенок после укупорки или охлаждения |
| Проверка устойчивости к вакууму | Изменение геометрии при заданном разрежении | Если бутылка теряет форму при снижении внутреннего давления |
| Измерение толщины стенок | Распределение материала по корпусу | При локальных вмятинах и подозрении на ошибки выдува |
| Испытание на осевое сжатие | Сопротивление вертикальной нагрузке | При повреждениях от штабеля, группировки, укупорки |
| Испытание на удар при падении | Сопротивление ударной нагрузке | При проверке транспортной стойкости |
| Проверка герметичности | Отсутствие недопустимых утечек | При сомнениях в работе крышки и уплотнения |
| Температурный цикл | Изменение формы после нагрева и охлаждения | При горячем розливе и температурных колебаниях |
Для осевого сжатия выдувных термопластичных емкостей применяется ASTM D2659-16(2023). Он определяет свойства при определённом режиме нагружения, но не подтверждает автоматически стойкость к длительному штабелированию. ASTM D2463-23 предусматривает оценку ударной прочности при падении выдувных термопластичных ёмкостей, наполненных водой; при другой рецептуре необходима проверка применимости результата.
В России для контроля герметичности полимерных бутылок можно ориентироваться на область применения ГОСТ 34760-2021 «Упаковка. Методы испытаний на герметичность и гидравлическое давление». При этом гидравлическое давление и устойчивость к внешнему разрежению — разные испытания; для вакуума требуется отдельная согласованная процедура и критерий допустимой деформации.
Универсальной нормы толщины стенки, глубины вмятины или допустимого вакуума для всех ПЭТ-бутылок нет. Критерии задают для конкретного объёма, рецептуры, конструкции, крышки и условий оборота. Если бутылка рассчитана на движение вакуумных панелей, само их втягивание может быть штатным, а изменение геометрии опорного кольца — недопустимым.
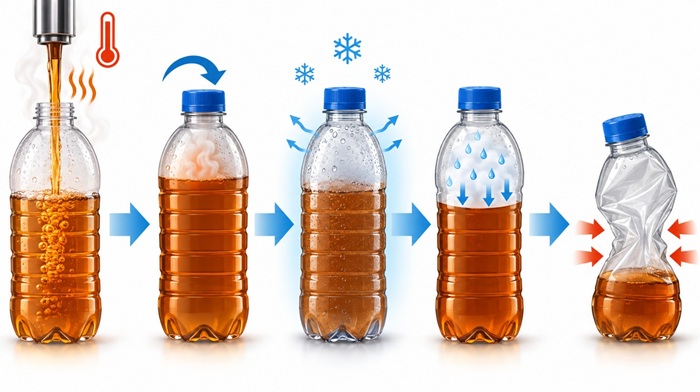
Как возникает вакуум после горячего розлива: охлаждение продукта, снижение внутреннего давления и схлопывание стенок ПЭТ-бутылки
Если после охлаждения обнаружено чрезмерное разрежение, проверяют соответствие бутылки фактическому режиму розлива. Традиционное решение — термостойкая тара с вакуумными панелями, рассчитанными на контролируемое изменение формы. Альтернативой для специально разработанных систем может быть подвижное дно, компенсирующее изменение объёма.
Есть и способы стабилизации давления с использованием азота. В технологии Krones NitroHotfill азот вводится после горячего наполнения, чтобы создать давление, компенсирующее усадку при охлаждении. Для асептического розлива Krones NitroAdd Asept предусматривает дозирование стерильного жидкого азота в газовое пространство; после закрытия он испаряется и формирует стабилизирующее давление.
Если дефект связан с направляющими, укупорщиком или групповым упаковщиком, сначала устраняют избыточное механическое воздействие. Проверяют зазоры, центровку, высоту головок, осевое усилие, момент затяжки, синхронизацию транспортеров и места накопления бутылок.
Какие параметры включить в производственный контроль?
Для российских производителей и поставщиков упаковки основой служат применимые требования ТР ТС 005/2011 «О безопасности упаковки» в действующей редакции. В частности, следует учитывать изменения, вступившие в силу 5 марта 2025 года. Обязательные требования безопасности нужно отличать от добровольно применяемых стандартов и внутренних критериев приемки.
Для пищевых жидкостей профильный ГОСТ 32686-2022 устанавливает общие технические условия на ПЭТ-бутылки, правила приемки, методы контроля, требования к транспортированию и хранению. Для химической продукции предназначен ГОСТ 33221-2015. Общие положения о полимерной потребительской упаковке содержит ГОСТ 33756-2016. ГОСТ 34760-2021 применяется в пределах установленных им методов контроля герметичности и гидравлического давления и введён в действие в России с 1 мая 2026 года. Для пищевого продукта дополнительно учитывают применимые требования ТР ТС 021/2011, а для упакованной питьевой воды — ТР ЕАЭС 044/2017.
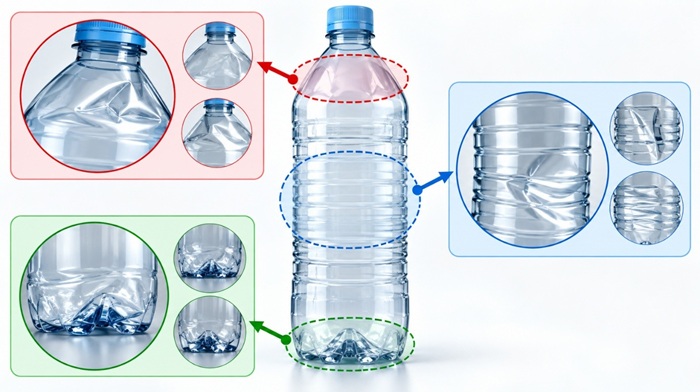
Основные зоны деформации ПЭТ-бутылки: смятие плеча, втягивание боковых стенок и изменение формы дна.
Партию с неустановленной причиной деформации следует отделить от годной продукции, сохранив прослеживаемость по времени выпуска, материалам и оборудованию. Необходимо проверить не только внешний вид, но и целостность укупорки, герметичность, устойчивость бутылки, а при необходимости — состояние содержимого.
Особого внимания требует самопроизвольное выпучивание корпуса. Оно может быть связано с нагревом, изменением газового состава или процессами внутри продукта; по одному внешнему признаку нельзя судить о микробиологической безопасности. Для пищевой продукции решение о выпуске, дополнительном исследовании либо браковке принимает ответственная служба в соответствии с принятой системой контроля безопасности.
Правильная последовательность действий:
найти момент появления дефекта → измерить давление и геометрию → проверить оборудование и материал → воспроизвести причину → подтвердить результат корректировки.
Такой подход снижает вероятность повторного брака без необоснованного увеличения расхода пластика.
Может ли бутылка схлопнуться после холодного розлива? Да. При охлаждении герметично закрытой бутылки давление газа над продуктом может уменьшиться. Дополнительные изменения иногда связаны с составом напитка и длительным хранением.
Почему вмятины возникают только через несколько дней? Возможны медленные изменения давления, перенос газов через упаковку и ползучесть материала под нагрузкой. Для различения причин сравнивают контрольные образцы во времени.
Поможет ли увеличение массы преформы? Только если испытания подтвердили, что проблема связана с недостаточной устойчивостью корпуса и нужное увеличение или перераспределение материала действительно её устраняет. Вакуум или ошибку укупорщика сам по себе дополнительный вес не ликвидирует.
Можно ли использовать бутылку с небольшой вмятиной? Решение зависит от назначения продукта, утвержденных критериев качества, герметичности и результатов проверки безопасности. Отсутствие протечки не означает автоматически, что упаковка годна.


