
Пн.- Пт. c 8.00 до 17.00
Оглавление
Выбор между ПЭТ-преформой и готовой бутылкой нельзя сводить к сравнению закупочных цен за штуку. Для производства важнее полная стоимость одной годной бутылки перед розливом: с учетом доставки, склада, оборудования, электроэнергии, сжатого воздуха, пресс-форм, персонала, обслуживания, переналадок, брака, простоев и стоимости капитала.
Преформа — компактная заготовка из полиэтилентерефталата (ПЭТ) с уже сформированной горловиной. На участке выдува ее нагревают, растягивают и формуют сжатым воздухом в пресс-форме. При покупке готовой ПЭТ-бутылки эти операции выполняет поставщик упаковки.
При больших стабильных объемах собственный выдув часто получает преимущество благодаря более компактной логистике преформ, меньшей потребности в складе пустых бутылок и возможности выпускать тару непосредственно перед розливом. При небольших партиях, частой смене форматов или низкой загрузке оборудования готовая бутылка может быть экономически выгоднее даже при более высокой цене за единицу.
При закупке преформы предприятие приобретает полуфабрикат и самостоятельно выполняет последнюю технологическую стадию изготовления бутылки — вытяжное выдувное формование, или stretch blow moulding.
Преформу получают литьем под давлением. Горловина, резьба, уплотнительная поверхность и опорное кольцо уже имеют конечную геометрию, тогда как корпус бутылки формируется при нагреве, продольном растяжении штоком и последующем выдуве.
Поэтому совместимость преформы определяется не только массой. Имеют значение:
В технических спецификациях Krones геометрия и материал преформы прямо рассматриваются во взаимосвязи с проектом будущей емкости и коэффициентами растяжения.
При покупке готовой бутылки технологических операций на предприятии меньше. Не требуется самостоятельно разрабатывать профиль нагрева, регулировать растяжение и давление выдува, обслуживать выдувные формы и обеспечивать участок воздухом высокого давления.
Корректно сравнивать не цену преформы и бутылки, а TCO — Total Cost of Ownership, то есть полную стоимость получения годной упаковки.
У покупной бутылки значительная часть производственных затрат уже включена в цену поставщика. Предприятие дополнительно оплачивает транспортировку объемной пустой тары, приемку, склад и внутреннюю логистику.
У преформ перевозка и хранение обычно компактнее, но расходы на изготовление бутылки переходят на предприятие.
| Статья затрат | Закупка преформы | Закупка готовой бутылки |
|---|---|---|
| Основная закупка | Цена преформы | Цена готовой бутылки |
| Транспортировка | Более компактный груз | Перевозится объемная пустая тара |
| Склад | Требуется меньше места под заготовки | Требуется склад готовых бутылок |
| Выдувной автомат | Требуется | Не требуется |
| Пресс-формы | Требуются под выпускаемые форматы | Обычно находятся у изготовителя бутылки |
| Электроэнергия | Расходуется на нагрев и оборудование | Включена в производственные затраты поставщика |
| Сжатый воздух | Один из основных ресурсов выдува | Для изготовления бутылки на предприятии не нужен |
| Охлаждение и инфраструктура | Требуются в зависимости от линии | Не нужны для собственного выдува |
| Обслуживание и персонал | Ответственность предприятия | Ответственность производителя тары |
| Брак выдува | Несет предприятие | Входит в производственный процесс поставщика |
| Переналадки | Влияют на себестоимость | В основном находятся на стороне поставщика |
| Запас готовой тары | Можно сократить при выдуве перед розливом | Обычно необходим |
На интегрированных линиях выдув может быть непосредственно связан с наполнением и укупориванием. Решения класса blow-fill-cap, в том числе Sidel Combi, позволяют отказаться от части промежуточной транспортировки, накопления и хранения пустых бутылок между выдувом и розливом.
Однако оборудование приносит экономический эффект только при достаточной фактической загрузке. Паспортная производительность автомата сама по себе не показывает себестоимость бутылки.
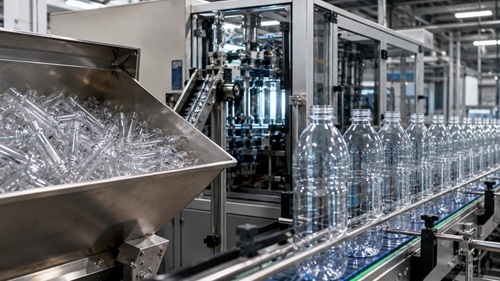
ПЭТ-преформа занимает значительно меньше места, но для получения готовой бутылки требуется собственный участок выдува.
Для готовой бутылки базовый расчет можно представить так:
Полная стоимость покупной бутылки = закупочная цена + доставка + приемка + хранение + внутрискладская логистика + потери + стоимость страхового запаса.
Для собственного выдува сначала рассчитывают переменную стоимость:
Переменная стоимость бутылки = преформа с доставкой + электроэнергия + сжатый воздух + охлаждение + переменный персонал + расходные материалы + переменное обслуживание + технологический брак.
Затем к ней необходимо добавить распределенные постоянные и капитальные расходы:
Практически показатель можно представить так:
TCO одной годной бутылки = переменные затраты на бутылку + (годовые постоянные расходы + годовая стоимость владения оборудованием) ÷ количество годных бутылок за год.
Принципиально важно использовать именно количество годных бутылок, поступивших в дальнейший процесс, а не теоретическое количество циклов оборудования.
Одним из ключевых показателей собственного участка становится OEE — Overall Equipment Effectiveness, общая эффективность оборудования.
Паспортная скорость, например в бутылках в час, показывает техническую производительность при заданных условиях. Реальный выпуск уменьшают:
При одинаковой цене оборудования себестоимость бутылки при загрузке 50–60 % будет существенно отличаться от себестоимости при стабильной работе близко к расчетной производительности.
Безубыточность производства и окупаемость инвестиций — разные показатели.
Сначала определяется экономия до распределения дополнительных постоянных расходов:
Экономия на одной бутылке = полная стоимость покупной бутылки − переменная стоимость бутылки собственного выдува.
Упрощенный объем безубыточности:
Расчетный объем = дополнительные постоянные расходы собственного выдува ÷ экономия на одной бутылке.
Числитель и знаменатель должны относиться к одному периоду.
Отдельно рассчитывается срок возврата инвестиций:
Срок простой окупаемости = первоначальные инвестиции ÷ годовой дополнительный денежный эффект.
Для крупных проектов одного простого payback недостаточно. Инвестиционную модель целесообразно дополнить денежными потоками по годам, стоимостью капитала и NPV.
Особенно важно провести анализ чувствительности к:
Если проект становится привлекательным только при почти максимальной загрузке автомата, он значительно зависит от точности прогноза продаж.
Масса преформы — один из самых заметных факторов материальной себестоимости бутылки. Даже небольшое изменение граммовки становится значимым при многомиллионном выпуске.
Дополнительный расход ПЭТ можно быстро оценить:
Дополнительный ПЭТ, кг/год = разница массы преформы, г × количество бутылок ÷ 1000.
Например, увеличение массы на 2 г при выпуске 10 млн бутылок означает дополнительные 20 000 кг ПЭТ в год.
Однако облегчение бутылки нельзя проводить только ради экономии материала. Необходимо подтвердить распределение толщины, вертикальную прочность, стабильность основания, герметичность, стойкость при транспортировке и другие параметры, важные для конкретного продукта.
Преформу нельзя выбирать только по массе, цвету и условному диаметру горловины.
В техническом задании рекомендуется фиксировать:
Спецификации Krones дополнительно рассматривают внутренние напряжения, геометрические отклонения, свойства материала и другие параметры, способные влиять на стабильность выдува.
Одинаковая масса не означает одинаковое технологическое поведение двух преформ.
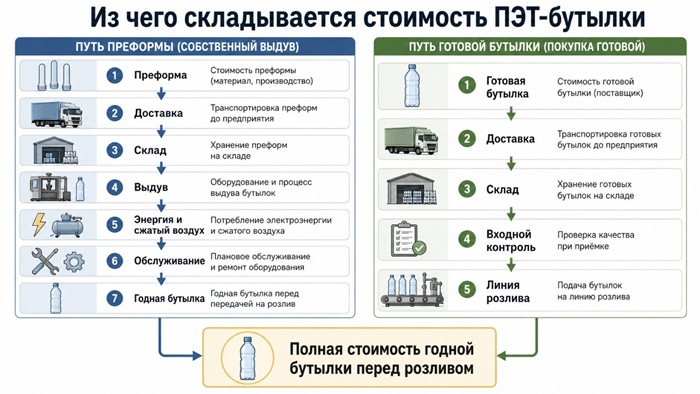
Сравнивать нужно не закупочную цену преформы и бутылки, а полную стоимость годной тары непосредственно перед розливом.
Преформа остается технологически чувствительным полуфабрикатом и после изготовления. До подачи в выдувной автомат необходимо контролировать условия хранения.
Практически важны:
Совпадение номинального диаметра не доказывает совместимость преформы и крышки.
Необходимо учитывать:
ISBT публикует добровольные отраслевые спецификации, в том числе PCO 1881 и PCO 1810. Обе могут относиться к 28-миллиметровым исполнениям, но имеют разные геометрические требования. Поэтому формулировки «горловина 28 мм» для технической закупки недостаточно.
Проверять нужно всю цепочку:
преформа → выдутая бутылка → крышка → укупорщик → готовая упаковка.
Даже соответствие горловины чертежу не заменяет квалификационные испытания конкретной пары бутылка–крышка.
Качество бутылки зависит не только от количества полимера. Значение имеют свойства материала, температурное окно выдува и стабильность параметров между партиями.
Один из параметров — характеристическая вязкость, IV. Требуемый диапазон зависит от материала, проекта бутылки и назначения упаковки. Спецификации для негазированных, газированных и термически нагруженных применений могут различаться.
Для воды и некоторых напитков имеет значение ацетальдегид, AA. В спецификации Krones для рассматриваемого процесса указано, что его содержание в готовой емкости определяется показателем преформы и не изменяется при вытяжном выдуве.
При использовании rPET дополнительно контролируют:
Само наличие rPET не означает снижения качества бутылки. Современное оборудование может работать с высокой долей вторичного PET, но конкретная комбинация материала, преформы, бутылки и режима выдува должна быть квалифицирована технологически.
Одного визуального осмотра недостаточно. В зависимости от назначения упаковки производственный контроль может включать:
ISBT публикует добровольные методы испытаний PET-бутылок для разных применений, включая газированные напитки, cold fill и hot fill.
Для CSD отдельно рассматривается растрескивание PET под напряжением. При оценке таких требований следует учитывать назначение бутылки и актуальность конкретного метода испытаний, а не переносить один тест на всю PET-упаковку.
Назначение бутылки необходимо определить до выбора преформы.
Для негазированной воды основными задачами могут быть минимизация массы, стабильность геометрии и органолептическая нейтральность материала.
Газированный напиток создает внутреннее давление. Поэтому возрастают требования к:
При cold fill упаковка не испытывает температур горячего наполнения, но требования зависят от продукта, санитарной схемы и условий хранения.
Для hot fill используют специализированные термостойкие конструкции и режимы heat set. Sidel описывает решения, рассчитанные на горячее наполнение примерно при 80–95 °C, однако этот диапазон относится к конкретным технологиям и не является универсальным пределом любой PET-бутылки.
Собственный выдув наиболее эффективен при стабильной программе нескольких массовых форматов.
Чем чаще меняются бутылка, преформа или горловина, тем сильнее на себестоимость влияют:
Использование одной преформы для нескольких бутылок возможно только после проверки геометрии и коэффициентов растяжения для каждого проекта.
При десятках небольших и редко повторяющихся партий готовая бутылка может оказаться удобнее даже при высокой цене за штуку. Поэтому ассортимент следует анализировать не только по годовому объему, но и по количеству SKU, длине производственной серии и числу переналадок.
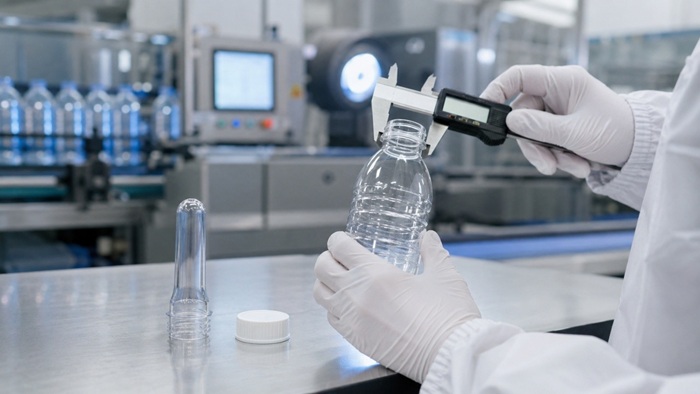
Преформу, бутылку и крышку проверяют как единую упаковочную систему: важны геометрия горловины, резьба, герметичность и стабильность укупоривания.
Собственный выдув имеет хорошие предпосылки для окупаемости, когда:
При интеграции выдува и розлива дополнительно сокращаются промежуточная транспортировка и накопление пустой тары.
Однако большой годовой объем сам по себе не доказывает экономическую целесообразность. Необходимо учитывать фактические часы работы, OEE, обслуживание, переналадки и резерв производительности.
Готовая бутылка чаще рациональна при:
Так предприятие избегает инвестиций в выдувной автомат, компрессоры, охлаждение, формы и техническую инфраструктуру.
Основные недостатки — транспортировка объемной пустой тары, потребность в складе и зависимость от производственного графика поставщика.
Если нестандартную бутылку способен стабильно производить только один контрагент, риск перебоев поставок следует учитывать при определении страхового запаса и общей стоимости модели.
Предприятию необязательно использовать одинаковую закупочную схему для всего ассортимента.
Массовые бутылки можно выдувать самостоятельно, а сезонные, тестовые и малотиражные позиции закупать готовыми. Это позволяет эффективнее использовать основное оборудование и уменьшить число пресс-форм.
| Производственный сценарий | Наиболее логичный вариант для расчета | Главный фактор |
|---|---|---|
| Крупные стабильные партии воды или напитков | Преформа и собственный выдув | Загрузка оборудования, логистика, склад |
| Небольшое производство | Готовая бутылка | Отсутствие капитальных затрат на выдув |
| Много небольших форматов | Готовая бутылка или смешанная схема | Переналадки и стоимость форм |
| Несколько массовых и много редких форматов | Смешанная схема | Массовые позиции загружают собственный выдув |
| Дальняя доставка пустой тары | Проверить экономику преформы | Стоимость транспортировки |
| Новый продукт с неизвестным спросом | Готовая бутылка на этапе запуска | Снижение инвестиционного риска |
| Газированный продукт | Индивидуальный расчет конструкции | Давление, материал и система укупорки |
| Горячий розлив | Только специализированное решение | Термостойкость бутылки и режим формования |
Смешанная схема может выполнять и резервную функцию. Поставщик готовых бутылок способен стать альтернативным каналом снабжения при длительной остановке собственного участка.
Образец преформы или бутылки нужно квалифицировать в реальной производственной системе.
В зависимости от продукта программа испытаний может включать:
Особенно важен промышленный тест при смене:
Формальное совпадение нескольких размеров не подтверждает стабильную работу упаковки на полной скорости.
После квалификации следует зафиксировать эталонные показатели, методы контроля, допуски и правила работы с несоответствиями в спецификации поставки.
Для упаковки, выпускаемой в обращение на территории Евразийского экономического союза, применяется ТР ТС 005/2011 «О безопасности упаковки». В его действующей редакции необходимо учитывать изменения, вступившие в силу 5 марта 2025 года.
Для полимерной упаковки регламент устанавливает требования, связанные с безопасностью материала и эксплуатационными свойствами упаковки. Для упаковки, контактирующей с пищевой продукцией, также применяются санитарно-гигиенические ограничения, включая требования к миграции веществ.
При оценке соответствия важно различать покупную готовую упаковку и тару, которую изготовитель продукции производит непосредственно в собственном технологическом процессе.
Пункт 2 статьи 1 ТР ТС 005/2011 устанавливает для такой упаковки специальный режим: на нее распространяются перечисленные в норме положения технического регламента, при этом статья 7 о декларировании соответствия в этом перечне не указана.
Поэтому схему подтверждения соответствия покупной готовой бутылки нельзя автоматически переносить на бутылку, которую предприятие выдувает непосредственно при производстве своей продукции.
Для конкретного проекта следует проверять действующую редакцию ТР ТС 005/2011 и актуальные перечни стандартов ЕЭК, применяемых для выполнения требований регламента и проведения испытаний.
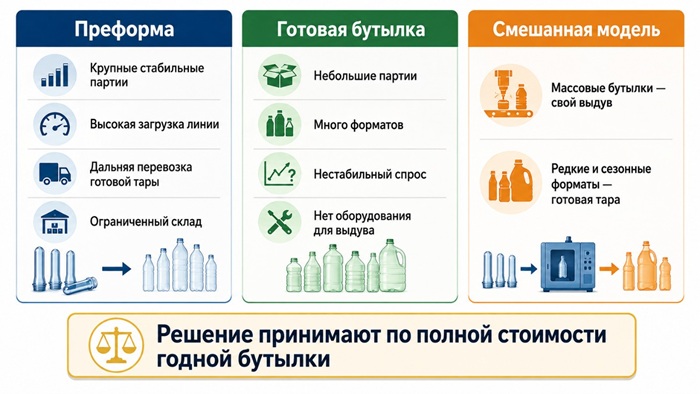
Оптимальная схема закупки зависит от объема выпуска, ассортимента, логистики, загрузки оборудования и полной себестоимости упаковки.
Цена за единицу — только один критерий.
При выборе поставщика преформы необходимо запросить:
Для готовой бутылки дополнительно важны:
Итоговый критерий закупки — не минимальная цена единицы, а стоимость стабильного получения годной упаковки требуемого качества, количества и срока поставки.
Преформа чаще дает экономическое преимущество при большом стабильном выпуске, высокой фактической загрузке выдувного автомата и значимых расходах на перевозку и хранение пустых бутылок.
Готовая PET-бутылка чаще оказывается рациональнее при малых партиях, большом числе редко повторяющихся форматов, неопределенном спросе и отсутствии инфраструктуры для собственного выдува.
Для смешанного ассортимента нередко рационален третий вариант: массовые позиции производить из преформ, а редкие, сезонные и специальные бутылки закупать готовыми.
Решение следует принимать по полной стоимости годной бутылки перед розливом, а не по цене преформы или бутылки в коммерческом предложении.
В расчет необходимо включить закупку, транспорт, склад, PET, энергию, сжатый воздух, охлаждение, оборудование, пресс-формы, финансирование, обслуживание, персонал, OEE, переналадки, брак, простой и страховой запас.


